Как выбрать способ восстановления крановых колес и валов: сравнительный обзор наплавки, проточки и полной замены узла
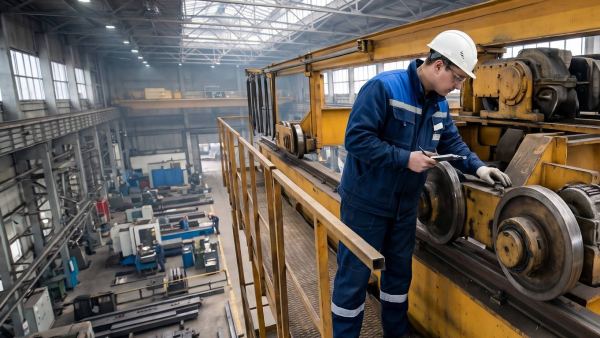
Для технической службы любого производственного предприятия поддержание работоспособности подъемно-транспортного парка связано с постоянным поиском баланса между эксплуатационной надежностью и бюджетом на ремонт. Когда ходовая часть мостовых или козловых кранов вырабатывает расчетный ресурс, перед главным механиком встает классическая дилемма: выбрать восстановление крановых колес или замена узла на новую деталь станет единственным безопасным решением. Ошибочный выбор технологии часто оборачивается аварийной остановкой цеха, сходом грузовой тележки с подкранового рельса и колоссальными убытками от срыва производственного графика.
Колесные пары и приводные валы механизмов передвижения испытывают непрерывное воздействие колоссальных контактных давлений, достигающих в точке касания рельса величин в несколько тысяч мегапаскалей. При движении груженого крана силы трения качения неизбежно сопровождаются боковыми нагрузками, возникающими из-за упругого прогиба пролетных балок или естественного перекоса моста. В таких экстремальных условиях малейшее несоответствие профиля дорожки катания или геометрии реборд приводит к лавинообразному истиранию сопряженных поверхностей и срезу крепежных элементов.
Службы снабжения нередко рассматривают локальный ремонт как простой способ экономии средств, полагая, что любая механическая обработка или нанесение сварочного валика полностью восстанавливают исходные свойства узла. Однако с точки зрения материаловедения металл, отработавший сотни тысяч рабочих циклов под тяжелыми нагрузками, накапливает внутреннюю усталость и микроскопические структурные дефекты. Попытка восстанавливая изношенный обод кустарным методом без учета остаточной толщины реборд создает скрытую угрозу целостности металлоконструкций всего крана.
Грамотный инженерный подход требует строгого следования предписаниям действующих стандартов и правил промышленной безопасности. Если инструментальная диагностика фиксирует критическое уменьшение диаметра колеса, появление сетки усталостных микротрещин или предельное истирание упорных кромок, поверхностная проточка уже не может гарантировать безаварийную службу. В таких ситуациях эксплуатирующим организациям предписано исключить неоправданный риск и заказывать серийное или индивидуальное производство крановых колес из сортовых кованых заготовок с обязательным входным ультразвуковым контролем и паспортизацией каждой партии деталей.
Настоящая экономия в эксплуатации подъемных сооружений заключается не в выборе самого дешевого ремонта изношенного узла, а в исключении внеплановых простоев тяжелого оборудования за счет строгого соблюдения заводских допусков и норм отбраковки.
Нормативная база РФ и критерии отбраковки узлов ходовой части
Эксплуатация грузоподъемных машин на производственных объектах в России строго регламентируется федеральными нормами и правилами в области безопасности подъемных сооружений, утвержденными Ростехнадзором. Нормативная документация обязывает проводить регулярный визуальный и измерительный контроль ходовых частей кранов, сопоставляя текущие геометрические параметры с допусками ГОСТ 28648-90. Игнорирование установленных пределов выработки лишает предприятие законного права эксплуатировать оборудование и ведет к немедленной приостановке работы крана инспектирующими органами.
Для одноребордных и двухребордных цилиндрических колес типов К1Р и К2Р установлены жесткие браковочные показатели, при достижении которых деталь должна быть безоговорочно выведена из работы:
- Критический износ реборд: уменьшение толщины реборды более чем на пятьдесят процентов от первоначального чертежного значения, что резко повышает вероятность схода колеса с головки подкранового рельса.
- Предельное уменьшение диаметра: выработка поверхности катания, превышающая полтора-два процента от номинального размера по паспорту изделия.
- Разность диаметров приводных пар: отклонение по диаметру между сопряженными ведущими колесами моста более чем на две десятых процента, провоцирующее постоянный забег одной стороны крана и диагональный перекос.
- Усталостное выкрашивание дорожки: наличие контактно-усталостных раковин (питтинга) глубиной свыше трех миллиметров на площади, занимающей более двадцати процентов рабочей зоны.
- Наличие трещин: обнаружение сквозных, радиальных или подповерхностных трещин любого размера на поверхности катания, ребордах, диске или ступице колеса.
Не менее строгие требования предъявляются к состоянию приводных и холостых валов ходовых тележек. Валы воспринимают комбинированные изгибающие и крутильные напряжения, поэтому малейшее нарушение посадок подшипников приводит к биению и разрушению зубчатых зацеплений редукторов. Предельный износ посадочных шеек под буксы за пределы стандартных квалитетов точности делает дальнейшую установку подшипников невозможной из-за риска проворачивания внутреннего кольца.
К критическим дефектам валов также относятся скручивание или смятие боковых поверхностей шлицев, пластические деформации шпоночных пазов и радиальное биение оси, превышающее десятые доли миллиметра. Особую опасность представляют усталостные кольцевые микротрещины, зарождающиеся в галтелях переходных ступеней валов. В этих концентраторах напряжений под действием знакопеременных сил происходит постепенный излом сечения, способный привести к внезапному отрыву колеса вместе с буксой прямо во время перемещения груза.
Механическая проточка: технологические границы и скрытые риски
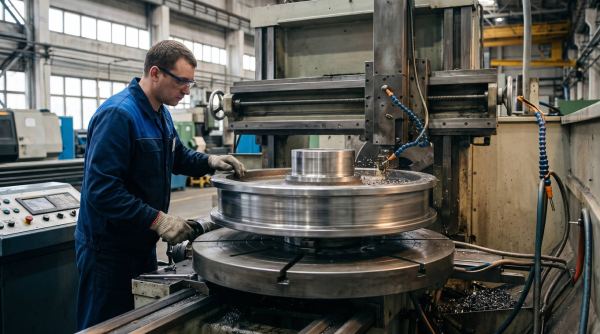
Токарная переточка изношенных поверхностей традиционно считается самым быстрым и доступным способом вернуть крановому колесу правильную геометрию. Обработка выполняется на тяжелых токарно-карусельных или специализированных лоботокарных станках, где резец снимает поверхностный дефектный слой, восстанавливая номинальную цилиндрическую форму дорожки катания и проектный угол наклона реборд. Однако за видимой простотой этой операции кроется серьезная инженерная проблема, связанная с физикой термоупрочнения стали.
Рабочая зона качественного кранового колеса из сортовой стали марки 65Г подвергается объемно-дифференцированной термообработке (сорбитизации) или поверхностной закалке токами высокой частоты. В результате технологического цикла на глубину до двадцати-тридцати миллиметров формируется упрочненный слой с твердостью порядка 320–360 единиц по Бринеллю. Сердцевина заготовки при этом намеренно сохраняется вязкой и относительно мягкой, имея твердость не более двухсот единиц, что необходимо для демпфирования динамических ударов при движении.
Когда при повторном ремонте токарь снимает более трех-пяти миллиметров металла для устранения глубоких раковин выкрашивания, упрочненный термообработкой слой срезается практически полностью. На рабочей дорожке катания обнажается сырая ферритно-перлитная структура металла, совершенно не приспособленная к высоким контактным давлениям. В профессиональной среде металловедов такое явление называют эффектом пластилина: колесо теряет форму за считанные недели после установки на кран.
Под весом груженой тележки незакаленный металл начинает интенсивно сминаться, а тонкие оставшиеся реборды срезаются рельсом при первом же боковом усилии. В результате межремонтный интервал сокращается в несколько раз, а служба главного механика вынуждена повторно останавливать грузоподъемный кран для аварийной замены ходовой части. Поэтому механическая проточка допустима строго как разовая мера при минимальной первичной выработке, не затрагивающей глубинные слои закалки.
Особое внимание при токарной обработке уделяется требованию синхронной калибровки парных колес. Если на мостовом кране с центральным или раздельным приводом протачивается только одно дефектное колесо, возникает неустранимая разность диаметров между ведущими точками опоры. Из-за разницы пройденного пути за один оборот мост крана начинает непрерывно забегать вперед одной стороной, вставая на перекос и истирая головку рельса.
Что касается крановых валов, их механическая обработка чаще всего сводится к чистовой переточке изношенных посадочных шеек под ремонтные размеры или установку промежуточных компенсирующих втулок. Подобный ремонт сопряжен со снижением расчетного сечения вала, что уменьшает его сопротивление кручению и циклическому изгибу. Применение переходных втулок также ослабляет натяг посадки подшипников качения, создавая риск проворачивания колец в буксе под рабочей нагрузкой.
Наплавка изношенных поверхностей: металлургия процесса и эксплуатационные опасности
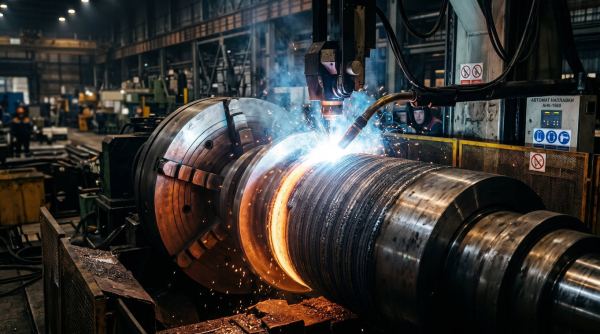
Автоматическая и полуавтоматическая наплавка под слоем флюса позиционируется многими ремонтными мастерскими как универсальный способ восстановления реборд и поверхностей катания крановых колес. Технология заключается в послойном нанесении расплавленного металла специальными сварочными проволоками с последующей механической проточкой детали в номинальный размер. Однако наплавка массивных стальных деталей представляет собой сложнейший металлургический процесс, чреватый множеством скрытых дефектов.
Правильный технологический регламент наплавки требует обязательного предварительного подогрева массивного колеса до температуры порядка трехсот градусов Цельсия. Без предварительного и непрерывного сопутствующего подогрева высокая скорость отвода тепла в массивное тело заготовки приводит к локальной закалке околошовной зоны с образованием хрупкого мартенсита. В околошовной зоне термического влияния неизбежно зарождаются внутренние микротрещины, которые невозможно обнаружить без сложной ультразвуковой аппаратуры.
Для качественного восстановления поверхностей катания применяются специализированные легированные проволоки с последующим обязательным высоким отпуском детали в термической печи при температуре свыше пятисот градусов. Этот технологический этап необходим для полной релаксации остаточных сварочных напряжений, достигающих в теле колеса сотен мегапаскалей. Если пренебречь печным отпуском ради снижения себестоимости ремонта, деталь фактически превращается в мину замедленного действия внутри механизма передвижения.
Главная эксплуатационная опасность наплавленного слоя заключается в риске его хрупкого скалывания, известного как чулочное отслоение. В процессе контакта колеса с узкой головкой подкранового рельса возникают гигантские сдвиговые напряжения, действующие параллельно поверхности катания. Если на границе между основным металлом колеса и наплавленным валиком присутствуют микропоры, шлаковые включения или неравномерная твердость, происходит мгновенный срез наплавленного слоя по всей окружности.
Отрыв наплавленного участка реборды или дорожки катания под нагрузкой приводит к мгновенной потере устойчивости ходовой тележки и создает прямую угрозу падения крана с высоты подкрановой эстакады. Именно по этой причине федеральные нормы и правила Ростехнадзора накладывают жесткие ограничения на использование наплавленных колес. На кранах тяжелых и весьма тяжелых групп режимов работы, эксплуатируемых на металлургических комбинатах, перегрузочных терминалах и ответственных строительных объектах, кустарная наплавка ходовых деталей категорически запрещена нормативной документацией.
Восстановление посадочных шеек крановых валов методом электродуговой наплавки несет в себе не меньшие риски. Локальный концентрированный нагрев массивного цилиндрического тела неизбежно вызывает температурную поводку и искривление геометрической оси вала. Последующая механическая обработка не позволяет полностью устранить скрытое биение, в результате чего подшипники буксы и зубчатые муфты редуктора начинают работать с постоянным перекосом, разрушаясь за несколько недель штатной эксплуатации.
Полная замена узла: преимущества заводского изготовления и материаловедение
Полная замена отработавшего ресурс колеса или вала на новое изделие заводского изготовления устраняет любые технологические компромиссы, связанные с усталостью металла. В отличие от восстановленных компонентов, новая деталь обладает монолитной структурой материала, свободной от остаточных напряжений сварки и скрытых микродефектов. Однако для службы снабжения и главного механика принципиально важно понимать разницу между типами заготовок, используемых при производстве крановых запчастей.
На вторичном и первичном рынке подъемно-транспортного оборудования представлены два принципиально разных типа колес: литые и кованые. Литые заготовки из углеродистых сталей марок 45Л или 55Л традиционно привлекают более низкой начальной стоимостью. Однако процесс фасонного литья неизбежно сопровождается образованием газовой пористости, усадочных раковин и микроскопических рыхлот в толще обода и диска. Под циклическим давлением рельса эти скрытые дефекты вскрываются, провоцируя хрупкие сколы реборд при минусовых температурах.
Стандартом надежности в тяжелом машиностроении выступает изготовление крановых колес из штампованных поковок сортовой конструкционной стали марки 65Г или легированной стали 40Х. В процессе пластической деформации под прессом металл приобретает плотную ориентированную волокнистую структуру, полностью очищенную от литейных несплошностей. Кованое колесо обладает кратно более высоким пределом контактной выносливости, выдерживая пиковые динамические удары на стыках рельсов без риска трещинообразования.
Не менее важным фактором долговечности является заводская термическая обработка. Применение объемно-дифференцированной закалки (сорбитизации) обеспечивает формирование рабочего слоя твердостью 320–360 единиц по Бринеллю на глубину до тридцати миллиметров с исключительно плавным переходом к вязкой сердцевине. Такая микроструктура полностью исключает хрупкое скалывание реборд и смятие поверхности катания, гарантируя увеличение межремонтного интервала в два-три раза по сравнению с наплавленными аналогами.
Производство приводных и промежуточных валов механизмов передвижения также требует жесткого соблюдения машиностроительных стандартов. Заводские валы изготавливаются из улучшаемых легированных сталей марок 40Х, 40ХН или 30ХГСА с предварительной объемной закалкой и высоким отпуском. Чистовое шлифование посадочных шеек под буксовые подшипники выполняется до параметров шероховатости не грубее Ra 0,8–0,4 с обязательной радиусной накаткой галтелей, что исключает концентрацию напряжений в зонах ступенчатых переходов.
Сводная инженерно-экономическая матрица сравнения технологий
Для принятия обоснованного решения технической службе предприятия необходимо сопоставить прямые затраты, временные рамки и эксплуатационные риски всех трех методов. Сравнительный анализ позволяет оценить совокупную стоимость владения оборудованием на длительном горизонте планирования.
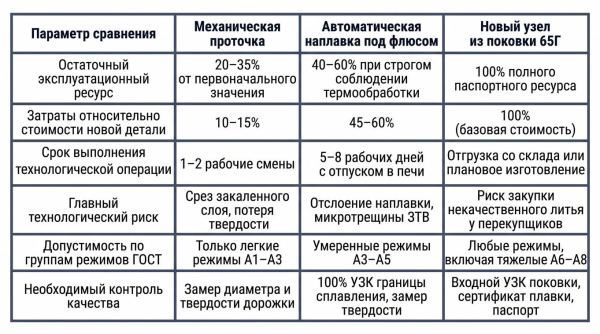
Сравнительные данные наглядно показывают: кажущаяся экономия при наплавке часто нивелируется высокими затратами на последующую термообработку и кратно сниженным ресурсом. Для кранов, задействованных в непрерывных технологических цепочках, установка нового сертифицированного узла остается единственным экономически оправданным решением.
Пошаговый алгоритм дефектовки узлов ходовой части
Чтобы исключить субъективность при оценке состояния деталей, служба главного механика должна следовать строгому регламенту инструментальной дефектовки. Процесс включает последовательное выполнение пяти обязательных этапов проверки:
- Очистка и визуально-измерительный контроль: демонтированное колесо или вал очищаются от грязи и продуктов износа смазки; с помощью штангенциркулей, микрометров и калиброванных шаблонов замеряется фактическая толщина реборд в четырех диаметрально противоположных точках, а также диаметр поверхности катания.
- Инструментальный замер твердости: портативным динамическим или ультразвуковым твердомером проводится серия замеров твердости дорожки катания и рабочих поверхностей реборд; падение твердости ниже 260 HB свидетельствует о полном исчерпании закаленного слоя и делает последующую проточку бессмысленной.
- Неразрушающий дефектоскопический контроль: околоребордные радиусные переходы, галтели валов и шпоночные пазы исследуются методами магнитопорошковой или цветной дефектоскопии; обнаружение любых трещин усталостного характера исключает возможность дальнейшей реставрации.
- Расчет разности диаметров приводных пар: замеряется диаметр сопряженного ведущего колеса на противоположной стороне кранового моста; если разница диаметров превышает расчетный допуск, ремонт одного колеса без параллельной обработки парного категорически запрещается.
- Оформление дефектной ведомости и принятие решения: по результатам измерений составляется официальный акт технического состояния; при наличии запаса по толщине реборд и твердости назначается проточка, в остальных случаях оформляется заявка на изготовление новой детали заводского качества.
Взаимосвязь ходовой части и геометрии подкрановых путей
Даже безупречно изготовленное новое колесо или прецизионно восстановленный вал выйдут из строя за считанные месяцы, если подкрановый рельсовый путь имеет геометрические отклонения. В реальной практике технической эксплуатации до семидесяти процентов случаев ускоренного износа реборд колес типов К1Р и К2Р вызваны не дефектами самого металла, а несоответствием направляющих проектным допускам. Любое локальное сужение или расширение колеи приводит к возникновению постоянного бокового трения реборды о головку рельса.
Особую опасность представляет разность отметок головок подкрановых рельсов в одном поперечном сечении или их взаимный высотный перепад по длине цехового пролета. При проезде неровного стыка ходовая тележка крана испытывает резкий диагональный удар, передающийся на подшипники буксы и приводной вал. Возникающий динамический перекос заставляет колесную пару буквально набегать ребордой на направляющую, срезая стружку со стали рельса и перегревая рабочие кромки колеса.
Для предотвращения преждевременного выхода ходовой части из строя монтаж новых или проточенных колес должен обязательно сопровождаться комплексной геодезической съемкой подкранового пути. Нивелировка и последующая рихтовка рельсов позволяют устранить саблевидность ниток и перепады по высоте. На открытых эстакадах также важно контролировать температурные стыковые зазоры, деформация которых в летний период создает волнистость путей и провоцирует аварийные удары.
Грамотный регламент обслуживания подкранового хозяйства требует использования упруго-подвижных креплений рельса на прижимных планках с полимерными демпфирующими прокладками. В отличие от жесткой приварки направляющих, упругая фиксация поглощает боковые усилия качения и снижает пиковые контактные напряжения в зоне сопряжения колеса и рельса более чем на треть.
Часто задаваемые вопросы по восстановлению и замене крановых колес
Сколько раз по нормам допускается протачивать крановое колесо?
Технические регламенты допускают механическую переточку кранового колеса не более одного-двух раз при строгом соблюдении проектных допусков. Главное условие — уменьшение диаметра поверхности катания не должно превышать полутора-двух процентов от номинала, а остаточная толщина реборды обязана составлять более пятидесяти процентов от чертежного размера. Если после первой же проточки замер твердости показывает падение ниже 260 единиц по Бринеллю из-за среза закаленного слоя, дальнейшая эксплуатация и повторная обработка запрещаются.
Разрешена ли наплавка крановых колес на опасных производственных объектах?
Федеральные нормы и правила Ростехнадзора прямо запрещают эксплуатацию узлов с наплавленными поверхностями на кранах тяжелых и весьма тяжелых групп режимов работы (А6–А8), занятых перемещением расплавленного металла, опасных химических грузов или работающих в непрерывном круглосуточном цикле. Для кранов легких и средних режимов работы наплавка допускается исключительно при наличии утвержденной технологической карты ремонта, применении специализированных порошковых проволок и проведении обязательного печного отпуска для снятия внутренних сварочных напряжений.
Почему после наплавки колесо или приводной вал часто лопаются по переходной зоне?
Причиной разрушения является формирование хрупких закалочных структур (мартенсита) в околошовной зоне термического влияния из-за слишком быстрого естественного остывания массивной детали. Если сварка выполнялась без предварительного объемного подогрева заготовки до трехсот градусов и без последующего термического отжига, на границе наплавленного слоя и основного металла возникают пиковые остаточные напряжения. Под рабочей нагрузкой эти внутренние напряжения приводят к мгновенному зарождению магистральной усталостной трещины и хрупкому излому детали.
Что экономически выгоднее: качественная наплавка с термообработкой или покупка нового колеса?
С финансовой точки зрения полноценная заводская наплавка с предварительным прогревом, высоколегированной проволокой, высоким отпуском в печи и чистовой механической обработкой обходится предприятию примерно в пятьдесят-шестьдесят процентов от стоимости новой детали. При этом полученный ресурс восстановленного колеса редко превышает половину ресурса новой кованой заготовки. С учетом трудоемкости демонтажа, запрессовки подшипников в буксы и рисков аварийного простоя цеха приобретение нового заводского колеса из поковки 65Г оказывается существенно выгоднее в пересчете на фактический машино-час работы.
Какие марки сталей считаются оптимальными при производстве новых колес и валов?
В соответствии с требованиями ГОСТ 28648-90 базовым материалом для изготовления высоконагруженных двухребордных крановых колес выступает сортовая конструкционная рессорно-пружинная сталь марки 65Г или легированная хромистая сталь 40Х в виде штампованных поковок. Для приводных и холостых валов тележек и механизмов подъема применяются легированные стали повышенной прочности марок 40Х, 40ХН или 30ХГСА, проходящие обязательное термическое улучшение с поверхностной закалкой шеек токами высокой частоты.
Чек-лист для службы ОМТС: входной контроль колес и валов при закупке
Для предотвращения проникновения на предприятие контрафактных изделий и деталей, изготовленных из выбракованного литья, отдел материально-технического снабжения и входной контроль ОТК должны строго соблюдать следующий регламент приемки:
- Проверка сопроводительного пакета документов: обязательное наличие оригинального паспорта изделия завода-изготовителя с синей печатью ОТК, заверенной копии сертификата качества металлургического комбината на исходную поковку с указанием номера плавки и результатов химического анализа стали.
- Контроль заводской термообработки: проверка в паспорте детали фактических значений твердости поверхности катания и реборд, которые должны находиться в диапазоне 320–360 HB для стали 65Г; выборочный замер твердости портативным твердомером на складе предприятия.
- Протоколы ультразвуковой дефектоскопии: наличие акта стопроцентного ультразвукового контроля тела колеса или вала на отсутствие внутренних несплошностей, усадочных раковин, флокенов и расслоений.
- Инструментальный контроль посадочных размеров: проверка диаметра центрального отверстия ступицы под вал, ширины и глубины шпоночного паза, а также шеек валов микрометрами и нутромерами на соответствие заданным полям допусков и квалитетам точности.
- Осмотр консервации и чистоты поверхностей: контроль отсутствия забоин, коррозионных раковин, следов кустарной заварки дефектов на обработанных поверхностях и наличие сплошного слоя консервационной смазки.
Аттестация поступающих запасных частей по данному чек-листу полностью исключает риски аварийных отказов ходовой части из-за скрытого производственного брака.
Заключение
Выбор между проточкой, наплавкой и установкой новой детали должен опираться исключительно на объективные данные инструментальной дефектоскопии, режим работы кранового оборудования и строгие требования стандартов промышленной безопасности. Механическая проточка оправдана лишь при незначительном поверхностном износе, тогда как наплавка требует дорогостоящего соблюдения сложнейших металлургических регламентов и термообработки.
По мнению генерального директора компании МеКом Евгения Чмерёва, долговечность ходовой части подъемных сооружений закладывается еще на этапе металлургического передела: использование штампованных поковок из сортовой стали 65Г с последующей сорбитизацией дорожки катания исключает внезапные сколы реборд и гарантирует безаварийную эксплуатацию кранового парка при любых динамических нагрузках.

|
Башенный кран является специализированным оборудованием, предназначенным для выполнения подъемно-транспортных операций на строительных объектах средней и высокой этажности. В ряде случаев использование...
|

|
Автокраны в нефтяной и газовой промышленности...
|

|
Так же в зависимости от модели портального крана может разниться и количество присоединений непосредственно с частью ходовой, а именно это может быть присоединение трехопорного вида и четырехопорного вида...
|

|
Вне зависимости от вида строительные подъемники имеют следующий принцип работы. Электродвигатель приводит в движение лебедку, которая перемещает рабочую платформу на заданную высоту. Каждый подъемник оснащен блоком управления, который делает процесс использования подъемника простым и комфортным. Практически на всех подъемниках есть ограничители грузоподъемности, автоматический...
|

|
Принцип работы самоподъемного типа крана имеет следующий вид. К стенам здания, на котором будет закреплен самоподъемный кран, крепится специального вида обойма...
|

|
Рынок рабочей спецтехники предлагает своим покупателям строительные краны Sennebogen 80 т как на гусеничном, так и на колесном ходу, оборудованные телескопической стрелой. Также автокраны г/п. 35 и 40 т, краны, на гусеничном ходу оборудованные решётчатой стрелой г/п. от 30 до 200 т, перегружатели г/п. до 225 т, портовая...
|